 EN

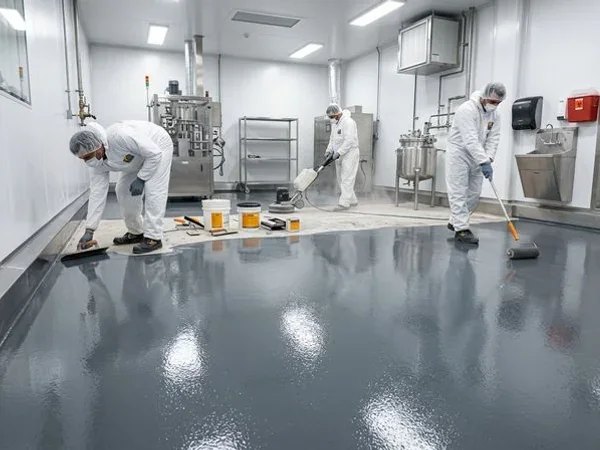
Dieser Leitfaden richtet sich an Formulierer von Lacken und Beschichtungen, technische Leiter sowie Teams für den Einkauf von Rohstoffen. Er enthält keine Anweisungen für Handwerker zur Vorbereitung oder Verlegung eines Bodens. Stattdessen erläutert er, wie Anforderungen der Endanwendung – etwa Feuchtigkeit des Untergrunds, Applikationstemperatur, Verkehrslast, chemische Belastung und Zeit bis zur Wiederaufnahme des Betriebs – in die Auswahl und Qualifizierung von Rohstoffen sowie in entsprechende Prüfungen umgesetzt werden müssen.
| Formulierungsschicht | Hauptziel des Rohstoffs | Typische Entwicklungsfragen |
|---|---|---|
| Primer | Niedrige Viskosität, Benetzung von Beton, Haftung, kontrollierte Penetration | Befeuchtet das Mischsystem das Substrat, ohne in Poren einzudringen oder Luft einzuschließen? |
| Gefüllte Grundbeschichtung | Füllstoffaufnahme, verarbeitbare Rheologie, schlagzäher Filmaufbau | Wie viel Quarz oder Silica kann das Bindemittel aufnehmen, ohne die Applikationskonsistenz einzubüßen? |
| Selbstnivellierende Deckschicht | Fließverhalten, Glanz, Blushing-Beständigkeit, Härteentwicklung | Nivelliert sich der Film vor Gelierung und Aushärtung ohne Trübung, Klebrigkeit oder Oberflächenfehler? |
Beginnen Sie mit dem Formulierungsprofil – nicht mit einem Harz-Handelsnamen
Bevor Harzsorten verglichen werden, sollte der Formulierer den Einsatzbereich und das Verarbeitungsfenster definieren. Eine Lagerhallen-Deckschicht, eine Primer-Schicht für feuchte Untergründe und ein Produktionsboden mit chemischer Belastung werden möglicherweise alle als „industrielle Epoxidbodenbeschichtung“ bezeichnet – doch sie sollten kein ungeprüftes Bindemittelpaket gemeinsam nutzen.
Das Formulierungsprofil sollte folgende Angaben enthalten:
-
zielschicht: Grundierung, Körperschicht, selbstverlaufende Deckschicht oder Reparaturmörtel;
-
applikationsmethode und gewünschte Schichtdicke;
-
füllertyp, Partikelgrößenverteilung und vorgesehene Füllstoffzugabe;
-
umgebungs- und Untergrundtemperaturbereich während Applikation und Aushärtung;
-
erforderliche Verarbeitungszeit, Überstreichbarkeitsfenster, frühe Härte und vollständige Aushärtezeit;
-
erwartete Exposition gegenüber Wasser, Reinigungsmitteln, Ölen, Säuren, Laugen oder Lösungsmitteln;
-
optische Anforderungen, einschließlich Farbe, Glanz, Nivellierverhalten und Blushing-Beständigkeit;
-
erforderliche mechanische Prüfungen, wie Haftfestigkeit, Abriebfestigkeit, Schlagzähigkeit, Druckfestigkeit oder Shore-D-Härte.
Standortbedingungen sind nach wie vor relevant, doch hier wirken sie als Formulierungseingaben. Zum Beispiel beeinflussen Betonfeuchte und Ausgasung die Grundierungsentwicklung und -qualifizierung. Sie rechtfertigen jedoch nicht die Umwandlung eines Rohstoffartikels in ein Handwerker-Handbuch zur Untergrundvorbereitung. Ein Beschichtungshersteller sollte relevante Substratrisiken in kontrollierten Prüfplatten und Applikationsversuchen reproduzieren und anschließend Installationsgrenzwerte im eigenen technischen Datenblatt (TDS) des fertigen Systems angeben.
Auswahl des Epoxid-Backbones und des Viskositätspakets
Standard-Bisphenol-A-Flüssigepoxid ist der übliche Ausgangspunkt für universell einsetzbare Bodenbeschichtungsbindemittel, da es ein praktisches Gleichgewicht aus Verfügbarkeit, mechanischer Leistungsfähigkeit und Formulierungsflexibilität bietet. Bisphenol-F-Sorten können geprüft werden, wenn eine niedrigere Viskosität oder eine höhere funktionelle Dichte vorteilhaft ist. Novolac-Epoxid gehört in Entwicklungsprogramme, bei denen die fertige Formulierung eine definierte chemische Beständigkeitsanforderung erfüllen muss; die Harzgruppe allein ist kein Nachweis für chemische Beständigkeit.
Der Hanepoxy-Katalog listet die folgenden Kandidaten für die Formulierungsprüfung auf:
| Sorte | Katalogbeschreibung | EW (g/Äq) | Viskosität bei 25 °C (mPa·s) | Richtung für die Formulierungsprüfung |
|---|---|---|---|---|
| 128 | Bisphenol-A-Flüssigepoxidharz | 184–196 | 11,000–15,000 | Allgemeiner Bindemittelkandidat für Grund- und Decklacke |
| 128E | Mit C12–C14-Alkylglycidylether modifiziertes Bisphenol-A | 190–210 | 1,000–2,500 | Kandidat mit reduzierter Viskosität für Benetzung oder höhere Füllstoffbeladung |
| 128 g | Bisphenol-A-Flüssigepoxidharz | 190–210 | 700–1,300 | Formulierungskandidat mit niedriger Viskosität |
| 128EL | Bisphenol-A-Flüssigepoxidharz | 200–220 | 500–900 | Formulierungskandidat mit niedriger Viskosität; berücksichtigen Sie dessen höheres EEW |
| 128BF | Mit Bisphenol-F modifiziertes Bisphenol-A | 190–210 | 200–1,000 | Kandidat, bei dem eine niedrige Mischviskosität erforderlich ist |
| 128M | Bisphenol-A-Flüssigepoxidharz | 180–200 | 5,000–8,000 | Bindemittel-Kandidat mit mittlerer Viskosität |
| 170 | Bisphenol-F-Flüssigepoxidharz | 160–180 | 2,000–5,000 | Kandidat für Systeme mit niedrigerer Viskosität und höherer Funktionalität |
| 638 | Novolac epoxy | 174–180 | Bestätigung anhand des aktuellen TDS | Kandidat für Entwicklungsprogramme zur chemischen Beständigkeit |
Diese Werte stammen aus dem Lieferantenkatalog und stellen keine Garantien für fertige Formulierungen dar. Vor Laborarbeiten sind der aktuelle TDS sowie die Chargen-COA-Werte zu prüfen. Beim Wechsel zwischen Sorten ist die Stöchiometrie anhand des tatsächlichen EEW neu zu berechnen, und die Dosierung des reaktiven Verdünnungsmittels, des Härtemittels, der Füllstoffbeladung, des Entschäumers, des Fließadditivs sowie des Pigmentpakets ist erneut zu optimieren.
Eine verringerte Viskosität sollte niemals isoliert bewertet werden. Ein mit reaktiven Verdünnern modifiziertes Harz kann die Verarbeitbarkeit und die Benetzung von Füllstoffen verbessern, kann aber auch die Vernetzungsdichte, die Aushärtungsreaktion, die Härteentwicklung, die Wasseraufnahme und die chemische Beständigkeit verändern. Die richtige Wahl ist die Sorte, die sowohl das Verarbeitungsfenster des gemischten Systems als auch den Prüfplan für die fertige Beschichtung erfüllt – nicht einfach das Harz mit der niedrigsten unverdünnten Viskosität.
Härterauswahl für Oberflächenqualität und Aushärtungssteuerung
Das Härterpaket bestimmt maßgeblich die Verarbeitungszeit, die Härteentwicklung, das Oberflächenbild, die Feuchtigkeitsempfindlichkeit und die chemische Leistung einer Epoxidbodenbeschichtung. Modifizierte cycloaliphatische Amine, Polyamide und modifizierte Polyetheramine erfüllen daher unterschiedliche Formulierungsziele und bilden keine einfache Abstufung von ‚gut–besser–am besten‘.
Modifizierte cycloaliphatische Amine sind logische Kandidaten für selbstnivellierende oder dünnschichtige Deckschichten, bei denen Formulierer Glanz, Farbe, Härteentwicklung und Beständigkeit gegen Oberflächenblüte priorisieren. Polyamide werden typischerweise für Grundierungen und korrosionsbeständige Basislacke geprüft, wo eine längere Verarbeitungszeit, Benetzungsfähigkeit, Flexibilität oder Oberflächentoleranz von Vorteil ist. Modifizierte Polyetheramin-Härter können in Betracht gezogen werden, wenn das Entwicklungsziel ein anderes Gleichgewicht aus Flexibilität, Nivellierung, Feuchtebeständigkeit und Aushärtungsverhalten erfordert.
Ausgewählte Katalogkandidaten umfassen:
| Produkt | Chemische Richtung | Aminzahl (mg KOH/g) | Viskosität (Mpa·s) | AHEW (g/eq) | Katalogpositionierung |
|---|---|---|---|---|---|
| Hanamine 1816 | Modifizierter cycloaliphatischer Amin | 230–290 | 300–600 bei 25 °C | 114 | Epoxidbodendeckschicht; Mischverhältnis-Empfehlung des Lieferanten 100:60 |
| Hanamine 1815 | Modifizierter cycloaliphatischer Amin | 280–340 | 200–500 bei 25 °C | 94 | Bodendeckschicht und Kandidat für Kaltwetteraushärtung; Empfehlung 100:50 |
| Hanamine 1815A | Modifizierter cycloaliphatischer Amin | 250–310 | 500–700 bei 25 °C | 106 | Bodendeck-Oberbeschichtungskandidat; Richtwert 100:58 |
| Hanamine 1815B | Modifizierter cycloaliphatischer Amin | 270–330 | 200–600 bei 25 °C | 94 | Verschleißfeste Oberbeschichtungsrichtung; angegebene Verarbeitungszeit 20–30 Minuten; Richtwert 100:50 |
| Hanamine 3327 | Modifiziertes Polyetheramin | 240–300 | 200–500 bei 25 °C | 93 | Selbstnivellierender oder dünnfilmiger Oberbeschichtungskandidat |
| Hanamine 4327 | Modifiziertes Polyetheramin | 270–330 | 200–500 bei 25 °C | 96 | Nonylphenolfrei, niedrig-VOC, hochglänzende Oberbeschichtungsrichtung |
| Hanamide 115 | Polyamid | 230–260 | 50.000–80.000 bei 40 °C | 180 | Grundierungs- und korrosionsschützende Beschichtungsrichtung |
| Hanamide 125 | Polyamid | 270–310 | 8.000–12.000 bei 40 °C | 126 | Prüfkandidat für niedrigviskoses Polyamid |
| Hanamide 140 | Polyamid | 320–360 | 3.000–6.000 bei 40 °C | 95 | Prüfkandidat für hochaminhaltiges Polyamid |
Die im Katalog angegebenen Mischverhältnisse stellen die Lieferantenempfehlung für spezifizierte Harzbedingungen dar; sie sind keine universellen stöchiometrischen Verhältnisse. Formulierer sollten den Ausgangswert anhand des EEW des Harzes und des AHEW des Härtemittels berechnen und anschließend durch Aushärtungs-, Glasübergangs-, mechanische und Beständigkeitsprüfungen bestätigen. Der Aminwert und das AHEW sind nicht austauschbar.
Entwicklung eines kohärenten Grundierungs-, Zwischenlack- und Deckschichtprogramms
Eine kommerzielle Bodenbelagspalette profitiert von gemeinsamen Rohstoffen, doch jede Schicht erfordert dennoch eine eigene Optimierung.
Als Grundierung muss die gemischte Viskosität das Benetzen und Eindringen ohne übermäßige Absorption oder lösungsmittelartigen Verlust in porösen Beton unterstützen. Harz-Kandidaten wie 128E, 128G, 128EL, 128BF oder 170 können einen Ausgangspunkt mit niedrigerer Viskosität liefern, vorausgesetzt, sie erfüllen die Anforderungen an Haftung, Feuchtigkeitsbeständigkeit und Aushärtung – dies ist durch entsprechende Tests zu bestätigen. Ein Polyamid oder ein anderer oberflächentoleranter Härter kann geprüft werden, wenn im vorliegenden Fall die Verarbeitungszeit und die Benetzung des Untergrunds besonders im Fokus stehen. Die fertige Grundierung ist an repräsentativem Beton zu testen, nicht nur an glatten Laborplatten.
Für den Aufbaulack muss der Bindemittelanteil die gewählte Quarz- oder Silikafüllung aufnehmen, ohne dabei unvermischbar oder unverarbeitbar zu werden. Das Entwicklungsprogramm sollte Viskosität in Abhängigkeit von der Füllstoffmenge, Rutsch- oder Fließverhalten, Exothermie, Luftabgabe, Druckverhalten, Schlagfestigkeit sowie Haftung sowohl zur Grundierung als auch zum Decklack dokumentieren. Die Harzkosten pro Kilogramm sind weniger aussagekräftig als der Bindemittelverbrauch pro Quadratmeter bei der geforderten Schichtdicke.
Bei einer selbstnivellierenden Deckschicht wird das Verhältnis zwischen Fließzeit und Gelzeit entscheidend. Der Film muss sich nivellieren und eingeschlossene Luft freisetzen, bevor die Viskosität ansteigt, und dennoch frühzeitig ausreichende Härte für den vorgesehenen Produktionsplan entwickeln. Modifizierte cycloaliphatische oder Polyetheramin-Verbindungen sollten daher in der vollständigen pigmentierten Formulierung – inklusive Füllstoffen und Additiven – miteinander verglichen werden. Ergebnisse an reinem Harz oder im klaren Guss können die tatsächliche Bodenbeschichtungsformulierung nicht ersetzen.
Die Verwendung gemeinsamer Rohstoffe ist nur dann sinnvoll, wenn dadurch die Leistung der jeweiligen Schicht nicht beeinträchtigt wird. Ein Hersteller kann beispielsweise ein Grundharz für mehrere Produkte verwenden und lediglich den Härter, das Verdünnungsmittel, die Füllstoffe und die Additivpakete variieren. Umgekehrt kann ein spezieller Primer ein anderes Harz rechtfertigen, falls dies die Benetzung oder Haftfestigkeit nachhaltig verbessert.
Qualifikationsdatenbeschaffungsteams sollten verlangen
Der Einkauf darf einen Rohstoff nicht allein deshalb genehmigen, weil dessen nominelle Chemie mit der des bisher verwendeten Materials übereinstimmt. Ein kontrollierter Änderungsprozess schützt sowohl die Formulierungsleistung als auch die Produktionskonsistenz.
Fordern Sie für jede Harzcharge das aktuelle TDS, SDS und COA an – inklusive EEW, Viskosität bei der angegebenen Temperatur, Farbe, Wassergehalt oder Gehalt flüchtiger Bestandteile, hydrolysierbarer Chloridmenge sowie anorganischer Chloridmenge, sofern zutreffend. Fordern Sie für jeden Härter den Aminwert, die AHEW, die Viskosität, die Farbe, den Wassergehalt, den empfohlenen Dosierungsbereich, die Verpackung, die Lagerbedingungen und die Haltbarkeit an. Klären Sie ab, welche Werte Freigabespezifikationen und welche typische Werte sind.
Die Laborqualifikationsmatrix sollte mindestens umfassen:
| Prüfphase | Empfohlener Vergleich |
|---|---|
| Bearbeitung | Gemischte Viskosität, Füllstoffakzeptanz, Dispersionsverhalten, Entlüftungsverhalten, Topfzeit, Gelierzeit, Exothermie |
| Anwendung | Benetzung, Fließverhalten, Nivellierung, Rinnenverhalten, Schichtdicke, Überstreichbarkeit |
| Verfestigen | Trockenzeit bis zur Berührungsfestigkeit, Zeit bis zur Begehbarkeit oder Handhabbarkeit, Entwicklung der Shore-D-Härte, vollständiger Aushärtungsplan |
| Mechanische | Haftung, Abrieb, Schlagfestigkeit und Druckverhalten, soweit relevant |
| Exposition | Wasserbeständigkeit, Aufhellen oder Blasenbildung sowie projektspezifische chemische Fleck- oder Tauchtests |
| Produktion | Konsistenz von Charge zu Charge, Farbkontrolle, Verpackung und Lagerstabilität |
Kann ein Harz mit niedrigerer Viskosität 128 ohne Neuentwicklung ersetzen?
Kein automatischer Ersatz sollte angenommen werden. Eine Sorte mit niedrigerer Viskosität kann den epoxidischen Äquivalentgewichtswert (EEW), den Gehalt an reaktiven Verdünnern, die stöchiometrische Zusammensetzung der Aushärtung, den Füllstoffbedarf, die Filmeigenschaften und die chemische Beständigkeit verändern. Behandeln Sie dies als ein Projekt zur Neuentwicklung und vergleichen Sie es mit dem zugelassenen Referenzprodukt.
Sollte ein einziger Härter sowohl für Grundierungen als auch für Deckschichten verwendet werden?
Nur, wenn er beide Anforderungsprofile erfüllt. Bei der Entwicklung einer Grundierung stehen möglicherweise Benetzung und Verarbeitungszeit im Vordergrund, während bei einer Deckschicht das Nivellierverhalten, der Glanz, die Beständigkeit gegen Blasenbildung und die frühe Härte im Vordergrund stehen. Ein gemeinsamer Lagerbestand ist wertvoll, doch er muss sich an der Leistungsvalidierung orientieren – nicht umgekehrt.
Welche Informationen gehören in eine Anfrage zur Angebotsabgabe (RFQ)?
Geben Sie die beabsichtigte Formulierungsschicht, den Zielharz-EEW- oder Härter-AHEW-Bereich, das Viskositätsfenster und die Prüftemperatur, die erforderliche Farbe, die Verpackung, das jährliche Volumen, das Bestimmungsland, die Dokumentationsanforderungen sowie die Menge an Probe-Material an. Nennen Sie zudem die beabsichtigte Anwendung und die kritischen Prüfungen, damit der Lieferant einen geeigneten Kandidaten empfehlen – statt lediglich den nächstliegenden Produktnamen zu nennen – kann.
Von der Probefreigabe bis zum Produktions-Run-up
Eine praktische Beschaffungssequenz ist unkompliziert: Dokumente prüfen, Laborproben mit dem bestehenden Material vergleichen, eine Pilotcharge herstellen, repräsentative Substrate beschichten und das Material erst dann freigeben, wenn die gesamte Formulierung alle Freigabekriterien erfüllt. Referenzproben aufbewahren und die genauen Chargennummern aller Rohstoffe dokumentieren, die während der Qualifizierung verwendet wurden.
Hanepoxy-Harz- und Härterqualitäten können innerhalb dieses Prozesses als Kandidaten dienen. Die Auswahl sollte mit dem Formulierungsbrief und den aktuellen technischen Unterlagen beginnen, gefolgt von einem kontrollierten Vergleich von Stöchiometrie, Verarbeitungsverhalten, Aushärtung, Optik und Beständigkeit im Einsatz. Dieser Ansatz bietet Beschichtungsherstellern eine nachvollziehbare Grundlage für Kostenoptimierung oder Lieferantendiversifizierung, ohne einen Katalogvergleich als Nachweis der Gleichwertigkeit vorzulegen.
Für eine technische Bewertung oder eine Musteranfrage geben Sie bitte die Ziel-Schicht, die aktuelle Bindemittelchemie, die gewünschte Viskosität und das Aushärtungsfenster, die Füllstoffbeladung, die Applikationstemperatur sowie die erforderlichen Leistungsprüfungen an. Diese Informationen ermöglichen es einem Lieferanten, die Liste der Kandidaten einzugrenzen und relevante TDS-, SDS-, COA-, Verpackungs- und Probennahme-Details vorzubereiten.
Technische Hinweise: Die Werte in dieser Anleitung gelten ausschließlich für die genannten Katalogqualitäten und angegebenen Prüftemperaturen. Die endgültige Leistung hängt von der gesamten Harz-Härter-Formulierung, der Füllstoffbeladung, den Zusatzstoffen, dem Untergrund, dem Schichtaufbau, dem Aushärtungsprogramm und der Prüfmethode ab. Bestätigen Sie die aktuellen Spezifikationen und validieren Sie die Eignung durch Laborformulierungsarbeiten, Pilotchargen und repräsentative Anwendungsversuche, bevor Sie die Produktion hochfahren.
Inhaltsverzeichnis
- Beginnen Sie mit dem Formulierungsprofil – nicht mit einem Harz-Handelsnamen
- Auswahl des Epoxid-Backbones und des Viskositätspakets
- Härterauswahl für Oberflächenqualität und Aushärtungssteuerung
- Entwicklung eines kohärenten Grundierungs-, Zwischenlack- und Deckschichtprogramms
- Qualifikationsdatenbeschaffungsteams sollten verlangen
- Von der Probefreigabe bis zum Produktions-Run-up