 EN

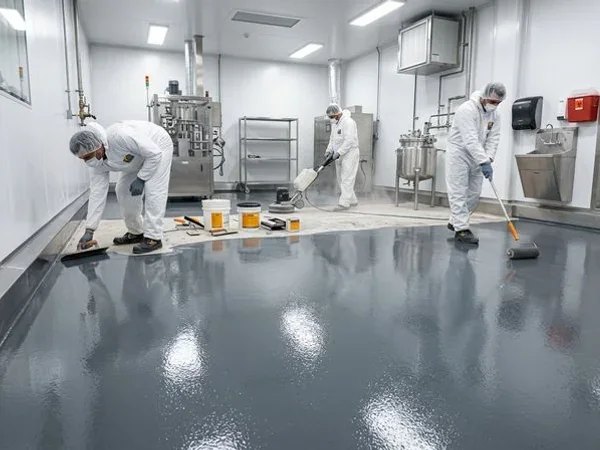
Hướng dẫn này được viết dành riêng cho các kỹ sư pha chế sơn và lớp phủ, các quản lý kỹ thuật cũng như các đội ngũ mua nguyên vật liệu đầu vào. Tài liệu này không hướng dẫn các nhà thầu cách chuẩn bị hay lắp đặt sàn. Thay vào đó, tài liệu giải thích cách chuyển đổi các yêu cầu sử dụng cuối cùng—chẳng hạn như độ ẩm của bề mặt nền, nhiệt độ thi công, mật độ lưu thông, mức độ tiếp xúc với hóa chất và thời gian quay trở lại hoạt động—thành việc lựa chọn nguyên vật liệu đầu vào và các bài kiểm tra đánh giá chất lượng.
| Lớp pha chế | Mục tiêu chính của nguyên vật liệu đầu vào | Các câu hỏi phát triển điển hình |
|---|---|---|
| Lớp sơn lót | Độ nhớt thấp, làm ướt bê tông, độ bám dính, kiểm soát khả năng thấm | Hệ thống hỗn hợp có làm ướt bề mặt nền mà không thấm vào các lỗ rỗng hoặc giữ lại không khí hay không? |
| Lớp phủ thân xe đầy đủ | Khả năng tiếp nhận chất độn, độ nhớt dễ thi công, khả năng tạo màng chịu va đập | Chất kết dính có thể chấp nhận bao nhiêu thạch anh hoặc silica trong khi vẫn duy trì độ đồng nhất khi thi công? |
| Lớp phủ hoàn thiện tự san phẳng | Khả năng chảy, độ bóng, khả năng chống xỉn màu, tốc độ phát triển độ cứng | Lớp màng có san phẳng trước khi đông đặc và đóng rắn mà không xuất hiện lớp mờ, độ dính hoặc khuyết tật bề mặt hay không? |
Bắt đầu bằng Bản tóm tắt công thức, chứ không phải tên thương mại của nhựa
Trước khi so sánh các loại nhựa, người pha chế cần xác định rõ điều kiện sử dụng và phạm vi xử lý. Một lớp phủ hoàn thiện cho kho hàng, một lớp sơn lót dùng trên bề mặt ẩm và một lớp sàn sản xuất tiếp xúc với hóa chất đều có thể được gọi chung là “sàn epoxy công nghiệp”, nhưng chúng không nên sử dụng chung một bộ chất kết dính chưa được đánh giá kỹ lưỡng.
Bản tóm tắt công thức cần nêu rõ:
-
lớp mục tiêu: lớp sơn lót, lớp sơn thân xe, lớp sơn phủ tự san phẳng hoặc vữa sửa chữa;
-
phương pháp thi công và độ dày màng mục tiêu;
-
loại chất độn, phân bố kích thước hạt và tỷ lệ trộn dự kiến;
-
dải nhiệt độ môi trường và nền trong quá trình thi công và đóng rắn;
-
thời gian sử dụng sau khi pha trộn (pot life), khoảng thời gian thi công lớp tiếp theo (recoat window), độ cứng ban đầu và thời gian đóng rắn hoàn toàn;
-
mức độ tiếp xúc dự kiến với nước, chất tẩy rửa, dầu, axit, kiềm hoặc dung môi;
-
yêu cầu về ngoại quan, bao gồm màu sắc, độ bóng, khả năng san phẳng và khả năng chống hiện tượng đục mờ (blush);
-
các thử nghiệm cơ học bắt buộc, chẳng hạn như độ bám dính, mài mòn, va đập, cường độ nén hoặc độ cứng Shore D.
Điều kiện hiện trường vẫn quan trọng, nhưng ở đây chúng chỉ đóng vai trò là đầu vào cho việc xây dựng công thức. Ví dụ, độ ẩm và khí thoát ra từ bê tông ảnh hưởng đến thiết kế và kiểm định lớp sơn lót. Chúng không biện minh cho việc biến một tài liệu về nguyên vật liệu thành sổ tay hướng dẫn chuẩn bị bề mặt dành riêng cho nhà thầu. Nhà sản xuất lớp phủ nên tái tạo các rủi ro liên quan đến nền trong các tấm mẫu kiểm soát và các thử nghiệm thi công, sau đó nêu rõ giới hạn lắp đặt trong bảng dữ liệu kỹ thuật (TDS) của hệ thống hoàn chỉnh.
Lựa chọn khung nền epoxy và bộ phụ gia điều chỉnh độ nhớt
Epoxy lỏng loại bisphenol-A tiêu chuẩn thường là điểm khởi đầu phổ biến cho các chất kết dính sàn đa dụng vì nó mang lại sự cân bằng thực tiễn giữa tính sẵn có, hiệu năng cơ học và khả năng linh hoạt trong pha chế. Các loại bisphenol-F có thể được xem xét khi cần độ nhớt thấp hơn hoặc mật độ chức năng cao hơn. Epoxy novolac dành cho các chương trình phát triển nơi công thức hoàn chỉnh phải đáp ứng yêu cầu cụ thể về chịu hóa chất; riêng họ nhựa này không tự động chứng minh khả năng chống hóa chất.
Danh mục Hanepoxy liệt kê các ứng cử viên sau đây để sàng lọc công thức pha chế:
| Cấp độ | Mô tả danh mục | EEW (g/eq) | Độ nhớt ở 25°C (mPa·s) | Hướng dẫn sàng lọc công thức pha chế |
|---|---|---|---|---|
| 128 | Epoxy lỏng Bisphenol-A | 184–196 | 11,000–15,000 | Ứng cử viên chất kết dính chung cho lớp sơn thân xe và lớp sơn phủ ngoài |
| 128E | Bisphenol-A đã được biến tính bằng ete glycidyl alkyl C12–C14 | 190–210 | 1,000–2,500 | Ứng cử viên độ nhớt thấp nhằm cải thiện khả năng thấm ướt hoặc tăng tỷ lệ độ đầy chất độn |
| 128g | Epoxy lỏng Bisphenol-A | 190–210 | 700–1,300 | Ứng cử viên công thức pha chế độ nhớt thấp |
| 128EL | Epoxy lỏng Bisphenol-A | 200–220 | 500–900 | Ứng cử viên công thức pha chế độ nhớt thấp; lưu ý trọng lượng tương đương epoxy (EEW) cao hơn của nó |
| 128BF | Bisphenol-A đã được biến tính bằng Bisphenol-F | 190–210 | 200–1,000 | Ứng viên phù hợp khi yêu cầu độ nhớt hỗn hợp thấp |
| 128M | Epoxy lỏng Bisphenol-A | 180–200 | 5,000–8,000 | Ứng viên chất kết dính có độ nhớt trung bình |
| 170 | Epoxy lỏng Bisphenol-F | 160–180 | 2,000–5,000 | Ứng viên cho các hệ thống có độ nhớt thấp hơn và chức năng cao hơn |
| 638 | Epoxy novolac | 174–180 | Xác nhận từ TDS hiện hành | Ứng viên cho các chương trình phát triển khả năng chống hóa chất |
Các giá trị này là dải thông số trong danh mục nhà cung cấp, không phải cam kết đối với sản phẩm hoàn chỉnh. Cần kiểm tra TDS hiện hành và giá trị COA từng lô trước khi tiến hành thử nghiệm trong phòng thí nghiệm. Khi chuyển giữa các loại sản phẩm, cần tính lại tỷ lệ phản ứng dựa trên giá trị EEW thực tế, đồng thời tối ưu lại lượng pha loãng phản ứng, liều lượng chất đóng rắn, lượng chất độn, chất khử bọt, phụ gia điều chỉnh độ chảy và bộ phận tạo màu.
Việc giảm độ nhớt không bao giờ nên được đánh giá một cách tách biệt. Một loại nhựa được biến đổi bằng chất pha loãng phản ứng có thể cải thiện khả năng xử lý và độ bám ướt chất độn, nhưng đồng thời cũng có thể làm thay đổi mật độ liên kết ngang, tốc độ đóng rắn, sự phát triển độ cứng, khả năng hấp thụ nước và khả năng chống hóa chất. Loại phù hợp nhất là loại đáp ứng được cửa sổ xử lý của hệ thống hỗn hợp và vượt qua kế hoạch kiểm tra màng thành phẩm—không đơn thuần là loại nhựa có độ nhớt nguyên chất thấp nhất.
Lựa chọn chất đóng rắn nhằm đảm bảo chất lượng bề mặt và kiểm soát quá trình đóng rắn
Hỗn hợp chất đóng rắn quyết định phần lớn thời gian làm việc, tốc độ phát triển độ cứng, ngoại quan bề mặt, độ nhạy với độ ẩm và hiệu suất hóa học của lớp phủ sàn epoxy. Do đó, các amin xycloaliphatic đã biến đổi, polyamide và polyetheramine đã biến đổi phục vụ những mục tiêu công thức khác nhau, chứ không tạo thành một thứ bậc đơn giản từ ‘tốt – tốt hơn – tốt nhất’.
Các amin xycloaliphatic đã được biến tính là những ứng cử viên hợp lý cho lớp phủ bề mặt tự san phẳng hoặc màng mỏng, nơi các nhà công thức ưu tiên độ bóng, độ bền màu, độ cứng và khả năng chống hiện tượng đục trắng trên bề mặt. Các polyamide thường được đánh giá cho lớp lót và lớp sơn nền chống ăn mòn, nơi thời gian thi công dài hơn, khả năng thấm ướt, độ linh hoạt hoặc dung nạp bề mặt là yếu tố quan trọng. Các chất đóng rắn polyetheramine đã được biến tính có thể được xem xét khi yêu cầu phát triển sản phẩm đòi hỏi sự cân bằng khác nhau giữa độ linh hoạt, khả năng san phẳng, khả năng chống ẩm và tốc độ đóng rắn.
Các sản phẩm được chọn trong danh mục bao gồm:
| Sản phẩm | Hướng hóa học | Giá trị amin (mg KOH/g) | Độ nhớt (Mpa·s) | AHEW (g/eq) | Vị trí trong danh mục |
|---|---|---|---|---|---|
| Hanamine 1816 | Amin xycloaliphatic đã được biến tính | 230–290 | 300–600 ở 25°C | 114 | Lớp phủ bề mặt sàn epoxy; hướng dẫn tỷ lệ pha trộn từ nhà cung cấp là 100:60 |
| Hanamine 1815 | Amin xycloaliphatic đã được biến tính | 280–340 | 200–500 ở 25°C | 94 | Ứng cử viên cho lớp phủ bề mặt sàn và điều kiện đóng rắn ở nhiệt độ thấp; hướng dẫn tỷ lệ pha trộn là 100:50 |
| Hanamine 1815A | Amin xycloaliphatic đã được biến tính | 250–310 | 500–700 ở 25°C | 106 | Ứng cử viên cho lớp phủ bề mặt sàn; hướng dẫn tỷ lệ pha trộn 100:58 |
| Hanamine 1815B | Amin xycloaliphatic đã được biến tính | 270–330 | 200–600 ở 25°C | 94 | Hướng dẫn cho lớp phủ bề mặt chống mài mòn; thời gian sử dụng sau khi pha trộn được liệt kê là 20–30 phút; hướng dẫn tỷ lệ pha trộn 100:50 |
| Hanamine 3327 | Polyetheramine đã được cải tiến | 240–300 | 200–500 ở 25°C | 93 | Ứng cử viên cho lớp phủ bề mặt tự san phẳng hoặc lớp phủ mỏng |
| Hanamine 4327 | Polyetheramine đã được cải tiến | 270–330 | 200–500 ở 25°C | 96 | Hướng dẫn cho lớp phủ bề mặt không chứa nonylphenol, hàm lượng VOC thấp và độ bóng cao |
| Hanamide 115 | Polyamide | 230–260 | 50.000–80.000 ở 40°C | 180 | Hướng dẫn cho lớp sơn lót và lớp phủ chống ăn mòn |
| Hanamide 125 | Polyamide | 270–310 | 8.000–12.000 ở 40°C | 126 | Ứng cử viên polyamide có độ nhớt thấp hơn |
| Hanamide 140 | Polyamide | 320–360 | 3.000–6.000 ở 40°C | 95 | Ứng cử viên polyamide có giá trị amin cao hơn |
Tỷ lệ pha trộn trong danh mục là hướng dẫn của nhà cung cấp dành cho các điều kiện nhựa cụ thể; đây không phải là các tỷ lệ hóa học chuẩn chung. Người pha chế nên tính toán mức bắt đầu dựa trên EEW của nhựa và AHEW của chất làm rắn, sau đó xác nhận qua thử nghiệm đóng rắn, nhiệt độ chuyển thủy tinh, cơ tính và khả năng chống chịu. Giá trị amin và AHEW không thể thay thế cho nhau.
Thiết kế bộ sơn gồm lớp lót, lớp phủ thân xe và lớp phủ bề mặt một cách đồng bộ
Một dòng sản phẩm sàn thương mại được hưởng lợi từ việc chia sẻ nguyên vật liệu đầu vào, nhưng mỗi lớp vẫn cần được tối ưu riêng biệt.
Đối với lớp sơn lót, độ nhớt hỗn hợp phải đủ để làm ướt và thấm sâu vào bề mặt mà không bị hút quá mức hay bay hơi như dung môi vào bê tông xốp. Các loại nhựa thông ứng viên như 128E, 128G, 128EL, 128BF hoặc 170 có thể giúp thiết lập điểm xuất phát với độ nhớt thấp hơn, tùy thuộc vào kết quả kiểm tra độ bám dính, độ ẩm và khả năng đóng rắn. Một chất đóng rắn dạng polyamide hoặc loại khác chịu được điều kiện bề mặt có thể được đánh giá nếu yêu cầu ưu tiên thời gian thi công và khả năng làm ướt nền. Lớp sơn lót hoàn chỉnh cần được thử nghiệm trên mẫu bê tông đại diện, chứ không chỉ trên các tấm mẫu phòng thí nghiệm nhẵn.
Đối với lớp sơn thân xe, chất kết dính phải có khả năng tiếp nhận lượng thạch anh hoặc silica đã chọn trong khi vẫn đảm bảo tính dễ trộn và khả năng thi công. Chương trình phát triển cần ghi chép lại độ nhớt theo tỷ lệ pha phụ gia, hiện tượng chảy xệ hoặc chảy tràn, nhiệt tỏa ra trong phản ứng, khả năng thoát khí, hành vi nén, phản ứng với va đập, cũng như độ bám dính lên cả lớp sơn lót và lớp sơn phủ ngoài cùng. Giá thành nhựa tính theo kilogram ít mang tính thông tin hơn nhu cầu chất kết dính tính theo mét vuông tại độ dày màng yêu cầu.
Đối với lớp phủ trên cùng có khả năng tự san phẳng, việc cân bằng giữa thời gian chảy và thời gian tạo gel trở nên cực kỳ quan trọng. Màng phủ phải san phẳng và giải phóng không khí trước khi độ nhớt tăng lên, đồng thời phải đạt được độ cứng ban đầu đủ để đáp ứng tiến độ sản xuất dự kiến. Do đó, các ứng viên chất làm rắn đã được sửa đổi như cycloaliphatic hoặc polyetheramine cần được so sánh trong toàn bộ công thức có màu, bao gồm cả chất độn và phụ gia. Kết quả thu được từ nhựa nguyên chất hoặc đổ trong suốt không thể thay thế cho công thức thực tế dùng cho lớp phủ sàn.
Việc chia sẻ nguyên liệu thô chỉ mang lại lợi ích khi không làm suy giảm hiệu suất của từng lớp. Một nhà sản xuất có thể sử dụng chung một loại nhựa nền cho nhiều sản phẩm khác nhau, đồng thời thay đổi chất làm rắn, dung môi pha loãng, chất độn và hỗn hợp phụ gia. Ngược lại, một loại lớp lót chuyên dụng có thể biện minh cho việc sử dụng một loại nhựa khác nếu điều này cải thiện rõ rệt khả năng thấm ướt hoặc độ nhất quán về độ bám dính.
Các đội phụ trách thu thập dữ liệu xác nhận nên yêu cầu
Bộ phận Mua hàng không nên phê duyệt một nguyên vật liệu thô chỉ vì thành phần hóa học danh nghĩa của nó khớp với nguyên vật liệu hiện hành. Quy trình thay đổi được kiểm soát sẽ bảo vệ cả hiệu suất công thức lẫn tính nhất quán trong sản xuất.
Đối với từng lô nhựa, yêu cầu Tài liệu đặc tính kỹ thuật (TDS), Tài liệu an toàn vật liệu (SDS) và Giấy chứng nhận phân tích (COA) hiện hành, bao gồm giá trị tương đương epoxit (EEW), độ nhớt ở nhiệt độ đã nêu, màu sắc, hàm lượng nước hoặc chất dễ bay hơi, clo thủy phân được và clo vô cơ (nếu có liên quan). Đối với từng chất đóng rắn, yêu cầu giá trị amin, khối lượng tương đương amin (AHEW), độ nhớt, màu sắc, hàm lượng nước, phạm vi liều lượng khuyến nghị, bao bì, điều kiện bảo quản và hạn sử dụng. Xác nhận rõ giá trị nào là thông số nghiệm thu và giá trị nào là giá trị điển hình.
Ma trận đánh giá phòng thí nghiệm cần bao gồm ít nhất:
| Giai đoạn thử nghiệm | So sánh đề xuất |
|---|---|
| Xử lý | Độ nhớt hỗn hợp, khả năng chấp nhận chất độn, hành vi phân tán, thoát khí, thời gian sử dụng, thời gian đông gel, nhiệt tỏa ra |
| Ứng dụng | Khả năng làm ướt, chảy, san phẳng, chảy xệ, độ dày màng, khả năng phủ chồng |
| Khô | Thời gian khô bề mặt, thời gian đi lại hoặc xử lý, sự phát triển độ cứng Shore D, lịch trình đóng rắn hoàn toàn |
| Máy tính | Độ bám dính, mài mòn, va đập và hành vi chịu nén khi có liên quan |
| Tiếp xúc | Khả năng chống thấm nước, hiện tượng trắng hóa hoặc đục mờ, và các bài kiểm tra hóa chất cục bộ hoặc ngâm trong điều kiện dự án cụ thể |
| Sản xuất | Tính nhất quán giữa các lô, kiểm soát màu sắc, bao bì và độ ổn định khi lưu trữ |
Liệu một loại nhựa có độ nhớt thấp hơn có thể thay thế 128 mà không cần tái công thức?
Không nên mặc định việc thay thế tự động. Một loại nhựa có độ nhớt thấp hơn có thể làm thay đổi giá trị EEW, hàm lượng pha loãng phản ứng, tỷ lệ phối trộn đóng rắn, nhu cầu chất độn, tính chất màng phủ và khả năng chống hóa chất. Cần xử lý như một dự án tái công thức và so sánh với mẫu kiểm soát đã được phê duyệt.
Có nên sử dụng chung một loại chất đóng rắn cho cả sản phẩm lớp lót và lớp phủ bề mặt?
Chỉ khi nó đáp ứng cả hai yêu cầu kỹ thuật. Việc phát triển lớp lót có thể ưu tiên khả năng thấm ướt và thời gian thi công, trong khi lớp phủ bề mặt lại ưu tiên khả năng san phẳng, độ bóng, khả năng chống đục mờ và độ cứng ban đầu. Việc chia sẻ hàng tồn kho là có giá trị, nhưng phải tuân theo việc xác nhận hiệu suất chứ không được chi phối bởi nó.
Những thông tin nào cần có trong yêu cầu báo giá (RFQ)?
Nêu rõ lớp công thức dự định, dải EEW của nhựa mục tiêu hoặc dải AHEW của chất đóng rắn, cửa sổ độ nhớt và nhiệt độ thử nghiệm, màu sắc yêu cầu, bao bì, khối lượng hàng năm, điểm đến, yêu cầu tài liệu và số lượng mẫu. Bao gồm cả ứng dụng dự định và các phép thử then chốt để nhà cung cấp có thể đề xuất một sản phẩm phù hợp thay vì chỉ báo giá tên sản phẩm gần nhất.
Từ phê duyệt mẫu đến mở rộng quy mô sản xuất
Trình tự tìm nguồn thực tế là đơn giản: rà soát tài liệu, thử nghiệm mẫu phòng thí nghiệm so sánh với sản phẩm hiện hành, sản xuất lô thử nghiệm, phủ lên các vật liệu nền đại diện và chỉ phê duyệt vật liệu sau khi toàn bộ công thức đạt đủ các tiêu chí xuất xưởng. Lưu mẫu tham chiếu và ghi chép chính xác lô nguyên vật liệu đã sử dụng trong quá trình đánh giá.
Các loại nhựa Hanepoxy và chất đóng rắn có thể được xem xét trong quy trình đó. Việc lựa chọn nên bắt đầu từ bản tóm tắt công thức và các tài liệu kỹ thuật hiện hành, sau đó tiến hành so sánh có kiểm soát về tỷ lệ hóa học, đặc tính gia công, quá trình đóng rắn, ngoại quan và khả năng chịu tải trong điều kiện sử dụng. Cách tiếp cận này giúp các nhà sản xuất lớp phủ xây dựng được cơ sở hợp lý để tối ưu chi phí hoặc đa dạng hóa nhà cung cấp, mà không cần chứng minh sự tương đương chỉ dựa trên việc khớp danh mục sản phẩm.
Để yêu cầu đánh giá kỹ thuật hoặc mẫu thử, vui lòng cung cấp thông tin về lớp mục tiêu, thành phần hóa học của chất kết dính hiện tại, độ nhớt và khoảng thời gian đóng rắn mong muốn, tỷ lệ phụ gia độn, nhiệt độ thi công và các bài kiểm tra hiệu năng yêu cầu. Thông tin đó giúp nhà cung cấp thu hẹp danh sách ứng viên và chuẩn bị đầy đủ các tài liệu liên quan như TDS, SDS, COA, bao bì và chi tiết lấy mẫu.
Ghi chú kỹ thuật: Các giá trị trong hướng dẫn này chỉ áp dụng cho các cấp độ catalogue được trích dẫn và nhiệt độ thử nghiệm đã nêu. Hiệu suất cuối cùng phụ thuộc vào toàn bộ công thức nhựa – chất đóng rắn, lượng chất độn, phụ gia, vật liệu nền, độ dày màng, chế độ đóng rắn và phương pháp thử nghiệm. Hãy xác nhận các thông số kỹ thuật hiện hành và kiểm chứng tính phù hợp thông qua công việc pha chế trong phòng thí nghiệm, các mẻ thử nghiệm quy mô nhỏ và các thử nghiệm ứng dụng đại diện trước khi mở rộng quy mô.
Mục Lục
- Bắt đầu bằng Bản tóm tắt công thức, chứ không phải tên thương mại của nhựa
- Lựa chọn khung nền epoxy và bộ phụ gia điều chỉnh độ nhớt
- Lựa chọn chất đóng rắn nhằm đảm bảo chất lượng bề mặt và kiểm soát quá trình đóng rắn
- Thiết kế bộ sơn gồm lớp lót, lớp phủ thân xe và lớp phủ bề mặt một cách đồng bộ
- Các đội phụ trách thu thập dữ liệu xác nhận nên yêu cầu
- Từ phê duyệt mẫu đến mở rộng quy mô sản xuất