 EN

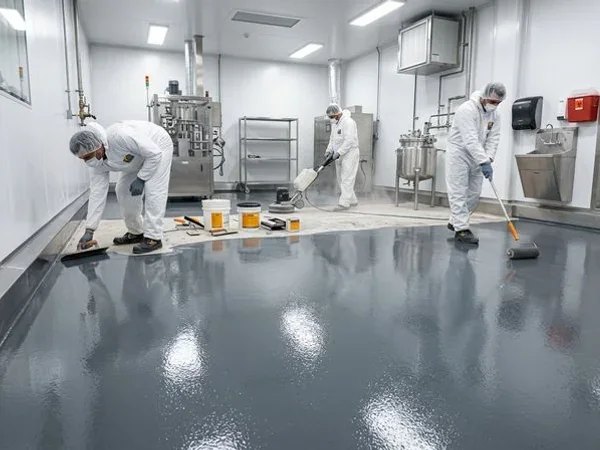
Ce guide s’adresse aux formulateurs de peintures et de revêtements, aux responsables techniques et aux équipes chargées de l’approvisionnement des matières premières. Il ne fournit pas d’instructions aux entrepreneurs sur la préparation ou la pose d’un sol. Il explique plutôt comment traduire les exigences d’utilisation finale — telles que l’humidité du support, la température d’application, le trafic, l’exposition aux produits chimiques et le délai de remise en service — en critères de sélection et d’essais de qualification des matières premières.
| Couche de formulation | Objectif principal lié à la matière première | Questions typiques soulevées lors du développement |
|---|---|---|
| Primer | Faible viscosité, mouillage du béton, adhérence, pénétration contrôlée | Le système mixte mouille-t-il le substrat sans s’écouler dans les pores ni piéger d’air ? |
| Couche de corps pleine | Acceptation de la matière de charge, rhéologie facile à travailler, formation d’un film résistant aux chocs | Quelle quantité de quartz ou de silice le liant peut-il accepter tout en conservant une consistance adaptée à l’application ? |
| Revêtement de finition autoréglant | Écoulement, brillance, résistance au brouillard, développement de la dureté | Le film s’aplanit-il avant la gélification et la polymérisation, sans voile, sans collant ni défaut de surface ? |
Commencez par le cahier des charges de formulation, pas par un nom commercial de résine
Avant de comparer des grades de résine, le formulateur doit définir les conditions d’utilisation et la fenêtre de transformation. Un revêtement de finition pour entrepôt, une sous-couche pour substrat humide et un sol industriel exposé à des produits chimiques peuvent tous être désignés sous le terme générique « revêtement époxy industriel pour sols », mais ils ne devraient pas partager, sans analyse préalable, un même système de liants.
Le cahier des charges de formulation doit préciser :
-
couche cible : apprêt, couche de corps, couche de finition autoréglante ou mortier de réparation ;
-
méthode d’application et épaisseur cible du film ;
-
type de charge, distribution granulométrique des particules et taux de chargement prévu ;
-
plage de température ambiante et de température du support pendant l’application et le durcissement ;
-
durée de vie en pot requise, fenêtre de surcouche, dureté précoce et temps de durcissement complet ;
-
exposition prévue à l’eau, aux agents de nettoyage, aux huiles, aux acides, aux alcalis ou aux solvants ;
-
exigences esthétiques, notamment couleur, brillance, pouvoir d’aplatissement et résistance au brouillard ;
-
essais mécaniques requis, tels que l’adhérence, l’abrasion, l’impact, la résistance à la compression ou la dureté Shore D.
Les conditions du site restent importantes, mais ici, elles servent d’entrées pour la formulation. L’humidité du béton et son dégazage, par exemple, influencent la conception et la qualification de l’amorce. Ils ne justifient pas la transformation d’un article sur des matières premières en un manuel de préparation de surface à l’usage des entrepreneurs. Un fabricant de revêtements doit reproduire les risques liés au substrat pertinent dans des panneaux contrôlés et des essais d’application, puis énoncer les limites d’installation dans la fiche technique (FT) propre au système fini.
Choix de la chaîne époxy et du paquet de viscosité
L’époxy liquide standard à base de bisphénol-A constitue généralement le point de départ pour les liants de sols polyvalents, car il offre un équilibre pratique entre disponibilité, performance mécanique et souplesse de formulation. Les grades à base de bisphénol-F peuvent être évalués lorsque l’on recherche une viscosité plus faible ou une densité fonctionnelle plus élevée. Les époxy-novolac sont réservés aux programmes de développement où la formulation finale doit satisfaire à une exigence définie en matière de résistance aux produits chimiques ; la simple appartenance à cette famille de résines ne garantit pas à elle seule une résistance chimique.
Le catalogue Hanepoxy énumère les candidats suivants pour le criblage de formulations :
| Qualité | Description du catalogue | PEE (g/eq) | Viscosité à 25 °C (mPa·s) | Orientation du criblage de formulations |
|---|---|---|---|---|
| 128 | Époxy liquide à base de bisphénol-A | 184–196 | 11,000–15,000 | Candidat de liant général pour les couches intermédiaires et les couches de finition |
| 128E | Bisphénol-A modifié avec de l’éther glycidylique alkylique C12–C14 | 190–210 | 1,000–2,500 | Candidat à viscosité réduite pour le mouillage ou un chargement plus élevé en charges |
| 128G | Époxy liquide à base de bisphénol-A | 190–210 | 700–1,300 | Candidat de formulation à faible viscosité |
| 128EL | Époxy liquide à base de bisphénol-A | 200–220 | 500–900 | Candidat de formulation à faible viscosité ; tenir compte de son EEW plus élevé |
| 128BF | Bisphénol-A modifié avec du bisphénol-F | 190–210 | 200–1,000 | Candidat où une faible viscosité mixte est requise |
| 128M | Époxy liquide à base de bisphénol-A | 180–200 | 5,000–8,000 | Candidat liant à viscosité intermédiaire |
| 170 | Époxy liquide bisphénol-F | 160–180 | 2,000–5,000 | Candidat pour des systèmes à viscosité plus faible et à fonctionnalité plus élevée |
| 638 | Époxy novolac | 174–180 | Vérifier dans la fiche technique actuelle | Candidat pour les programmes de développement de résistance chimique |
Ces valeurs correspondent aux plages indiquées dans le catalogue du fournisseur, et non à des garanties relatives aux formulations finales. La fiche technique actuelle et les certificats d’analyse par lot doivent être consultés avant tout travail en laboratoire. Lors du passage d’une référence à une autre, recalculer la stœchiométrie à partir de la valeur réelle de l’EEW et ré-optimiser le taux de diluant réactif, la dose de durcisseur, le taux de charge, l’agent désaérant, l’additif fluidifiant et le système de pigments.
La viscosité réduite ne doit jamais être évaluée de façon isolée. Une résine modifiée par un diluant réactif peut améliorer la maniabilité et le mouillage des charges, mais elle peut aussi modifier la densité de réticulation, la cinétique de durcissement, le développement de dureté, l’absorption d’eau et la résistance chimique. Le choix approprié est la référence qui satisfait à la fenêtre de transformation du système mélangé et qui réussit le plan d’essais appliqué au film fini — et non simplement la résine présentant la viscosité pure la plus faible.
Sélection de l’agent de durcissement pour la qualité de surface et le contrôle du durcissement
Le mélange durcisseur détermine en grande partie le temps de travail, la montée en dureté, l’aspect de surface, la sensibilité à l’humidité et les performances chimiques d’un revêtement époxy pour sols. Les amines cycloaliphatiques modifiées, les polyamides et les polyétheramines modifiées répondent donc à des objectifs de formulation distincts, plutôt que de former une simple hiérarchie « bon-mieux-meilleur ».
Les amines cycloaliphatiques modifiées constituent des candidats logiques pour les couches de finition autonivelantes ou à film mince, lorsque les formulateurs privilégient le brillant, la couleur, le développement de dureté et la résistance au brouillard de surface. Les polyamides sont généralement évalués pour les apprêts et les couches de base résistantes à la corrosion, là où un temps de travail plus long, un bon mouillage, une plus grande souplesse ou une meilleure tolérance aux défauts de surface s’avèrent précieux. Les durcisseurs à base d’aminopolyéther modifiés peuvent être envisagés lorsque le cahier des charges exige un équilibre différent entre souplesse, nivelage, résistance à l’humidité et réactivité de durcissement.
Les candidats sélectionnés du catalogue comprennent :
| Produit | Orientation chimique | Valeur en amine (mg KOH/g) | Viscosité (Mpa·s) | AHEW (g/éq) | Positionnement dans le catalogue |
|---|---|---|---|---|---|
| Hanamine 1816 | Amine cycloaliphatique modifiée | 230–290 | 300–600 à 25 °C | 114 | Couche de finition époxy pour sols ; rapport de mélange recommandé par le fournisseur : 100:60 |
| Hanamine 1815 | Amine cycloaliphatique modifiée | 280–340 | 200–500 à 25 °C | 94 | Couche de finition pour sols et candidat adapté aux conditions froides ; rapport recommandé : 100:50 |
| Hanamine 1815A | Amine cycloaliphatique modifiée | 250–310 | 500–700 à 25 °C | 106 | Candidat pour couche de finition au sol ; rapport indicatif 100:58 |
| Hanamine 1815B | Amine cycloaliphatique modifiée | 270–330 | 200–600 à 25 °C | 94 | Orientation pour couche de finition résistante à l’usure ; durée de vie en pot indiquée : 20–30 minutes ; rapport indicatif 100:50 |
| Hanamine 3327 | Polyétheramine modifiée | 240–300 | 200–500 à 25 °C | 93 | Candidat pour couche de finition autonivelante ou à faible épaisseur |
| Hanamine 4327 | Polyétheramine modifiée | 270–330 | 200–500 à 25 °C | 96 | Orientation pour couche de finition sans nonylphénol, à faible teneur en COV et à haut brillant |
| Hanamide 115 | Polyamide | 230–260 | 50 000–80 000 à 40 °C | 180 | Orientation pour apprêt et revêtement anticorrosif |
| Hanamide 125 | Polyamide | 270–310 | 8 000–12 000 à 40 °C | 126 | Candidat de criblage en polyamide à viscosité réduite |
| Hanamide 140 | Polyamide | 320–360 | 3 000–6 000 à 40 °C | 95 | Candidat de criblage en polyamide à valeur en amine élevée |
Les rapports de mélange indiqués dans le catalogue constituent des recommandations fournisseurs pour des conditions spécifiques de résine ; ils ne représentent pas des rapports stœchiométriques universels. Les formulateurs doivent calculer le rapport initial à partir de l’EEW de la résine et de l’AHEW du durcisseur, puis le valider par des essais de durcissement, de transition vitreuse, mécaniques et de résistance. La valeur en amine et l’AHEW ne sont pas interchangeables.
Concevoir une gamme cohérente d’apprêt, de couche intermédiaire et de finition
Une gamme commerciale de revêtements de sol profite d’un partage de matières premières, mais chaque couche nécessite toutefois une optimisation spécifique.
En tant que primaire, la viscosité mixte doit permettre le mouillage et la pénétration sans absorption excessive ni perte de solvant dans le béton poreux. Des résines candidates telles que 128E, 128G, 128EL, 128BF ou 170 peuvent contribuer à établir un point de départ à viscosité réduite, sous réserve de tests d’adhérence, d’humidité et de durcissement. Un polyamide ou un autre durcisseur tolérant aux surfaces peut être évalué lorsque le délai de travail et le mouillage du support sont prioritaires. Le primaire finalisé doit être testé sur des échantillons représentatifs de béton, et non uniquement sur des plaques lisses de laboratoire.
Pour la couche de corps, la résine liante doit accepter la charge de quartz ou de silice choisie tout en restant homogène au mélange et applicable. Le programme de développement doit consigner la viscosité en fonction du taux de charge, le ruissellement ou l’écoulement, l’exothermie, l’évacuation de l’air, le comportement en compression, la réponse aux chocs ainsi que l’adhérence au primaire et à la couche de finition. Le coût de la résine par kilogramme est moins informatif que la demande de liant par mètre carré pour l’épaisseur de film requise.
Pour une couche de finition autoréglante, l’équilibre entre le temps d’écoulement et le temps de gélification devient critique. Le film doit s’aplanir et libérer l’air avant que la viscosité n’augmente, tout en développant une dureté initiale suffisante pour respecter le calendrier de production prévu. Les candidats modifiés à base de cycloaliphatiques ou d’amines polyéther doivent donc être comparés dans la formulation pigmentée complète, y compris les charges et les additifs. Les résultats obtenus avec la résine pure ou en coulée transparente ne peuvent pas remplacer ceux obtenus avec la formule réelle de revêtement de sol.
La standardisation des matières premières n’est utile que lorsqu’elle ne compromet pas les performances de la couche. Un fabricant peut utiliser une même résine de base pour plusieurs produits, tout en modifiant le durcisseur, le diluant, les charges et les additifs. À l’inverse, une sous-couche spécialisée peut justifier l’emploi d’une résine différente si celle-ci améliore nettement la mouillabilité ou la régularité de l’adhérence.
Équipes chargées de l’acquisition des données de qualification – exigences à formuler
L’achat ne doit pas approuver une matière première uniquement parce que sa composition chimique nominale correspond à celle du produit actuel. Un processus contrôlé de changement protège à la fois les performances de la formulation et la constance de la production.
Pour chaque lot de résine, demander la fiche technique (TDS), la fiche de données de sécurité (SDS) et le certificat d’analyse (COA) en vigueur, y compris la masse équivalente époxysténoïque (EEW), la viscosité à la température indiquée, la couleur, la teneur en eau ou en composés volatils, le chlore hydrolysable et le chlore inorganique, le cas échéant. Pour chaque durcisseur, demander la valeur amine, la masse équivalente amine (AHEW), la viscosité, la couleur, la teneur en eau, la plage de dosage recommandée, l’emballage, les conditions de stockage et la durée de conservation. Préciser quels paramètres constituent les spécifications de libération et lesquels sont des valeurs typiques.
La matrice de qualification en laboratoire doit comporter au moins :
| Étape d’essai | Comparaison recommandée |
|---|---|
| TRAITEMENT | Viscosité du mélange, acceptation des charges, comportement de dispersion, dégazage, durée de vie opératoire (pot life), temps de gélification, exothermie |
| Application | Mouillabilité, écoulement, nivellement, coulure, épaisseur du film, compatibilité avec les reprises de peinture |
| Guérir | Temps avant prise collante, délai avant marche ou manipulation, développement de la dureté Shore D, calendrier de polymérisation complète |
| Mechanical | Adhérence, abrasion, impact, comportement en compression le cas échéant |
| Exposition | Résistance à l’eau, blanchiment ou opacification, et essais chimiques ponctuels ou par immersion spécifiques au projet |
| Production | Cohérence lot à lot, maîtrise de la couleur, conditionnement, stabilité en stockage |
Un résine de viscosité inférieure peut-elle remplacer la 128 sans reformulation ?
Aucun remplacement automatique ne doit être supposé. Une grade de viscosité inférieure peut modifier l’EEW, la teneur en diluant réactif, la stœchiométrie de durcissement, la demande en charge, les propriétés du film et la résistance chimique. Traitez-le comme un projet de reformulation et comparez-le avec le témoin qualifié.
Un seul durcisseur doit-il être utilisé pour les produits d’apprêt et de couche de finition ?
Uniquement s’il satisfait aux deux cahiers des charges. Le développement d’un apprêt peut privilégier le mouillage et le temps de travail, tandis qu’une couche de finition peut privilégier le nivellement, la brillance, la résistance à l’opacification et la dureté précoce. Un stock partagé est précieux, mais il doit découler de la validation des performances, non la déterminer.
Quelles informations doivent figurer dans une demande de devis ?
Indiquez la couche de formulation prévue, la plage cible de l’EEW de la résine ou de l’AHEW du durcisseur, la fenêtre de viscosité et la température d’essai, la couleur requise, l’emballage, le volume annuel, la destination, les exigences en matière de documentation et la quantité d’échantillon. Précisez également l’application prévue et les essais critiques afin que le fournisseur puisse proposer un candidat adapté plutôt que de simplement citer le nom du produit le plus proche.
De l’approbation de l’échantillon au passage à l’échelle industrielle
Une séquence d’approvisionnement pratique est simple : examiner les documents, tester des échantillons en laboratoire par rapport au produit actuellement utilisé, produire un lot pilote, appliquer le revêtement sur des substrats représentatifs et n’approuver le matériau qu’une fois que la formulation complète a satisfait à tous ses critères de libération. Conservez des échantillons de référence et consignez précisément les lots de matières premières utilisés pendant la qualification.
Les résines et durcisseurs Hanepoxy peuvent constituer des candidats potentiels dans ce processus. La sélection doit commencer par l’analyse du cahier des charges de formulation et des documents techniques actuels, suivie d’une comparaison contrôlée de la stœchiométrie, du comportement en transformation, de la polymérisation, de l’apparence et de la résistance en service. Cette approche fournit aux fabricants de revêtements une base justifiable pour l’optimisation des coûts ou la diversification des fournisseurs, sans qu’un simple appariement de catalogue ne soit présenté comme une preuve d’équivalence.
Pour une évaluation technique ou une demande d’échantillon, veuillez préciser la couche cible, la chimie liante actuelle, la viscosité et la fenêtre de polymérisation souhaitées, le taux de charge en charges, la température d’application et les essais de performance requis. Ces informations permettent au fournisseur de restreindre la liste des candidats et de préparer les fiches techniques (TDS), les fiches de données de sécurité (SDS), les certificats d’analyse (COA), ainsi que les détails relatifs à l’emballage et aux échantillons.
Note technique : Les valeurs indiquées dans ce guide s’appliquent uniquement aux grades de catalogue cités et aux températures d’essai spécifiées. Les performances finales dépendent de la formulation complète résine-durcisseur, du taux de charge de charge, des additifs, du substrat, de l’épaisseur du film, du cycle de durcissement et de la méthode d’essai. Veuillez confirmer les spécifications en vigueur et valider l’adéquation par des travaux de formulation en laboratoire, des lots pilotes et des essais d’application représentatifs avant le passage à l’échelle.
Table des matières
- Commencez par le cahier des charges de formulation, pas par un nom commercial de résine
- Choix de la chaîne époxy et du paquet de viscosité
- Sélection de l’agent de durcissement pour la qualité de surface et le contrôle du durcissement
- Concevoir une gamme cohérente d’apprêt, de couche intermédiaire et de finition
- Équipes chargées de l’acquisition des données de qualification – exigences à formuler
- De l’approbation de l’échantillon au passage à l’échelle industrielle